2026.11.13
 Industrie -informatie
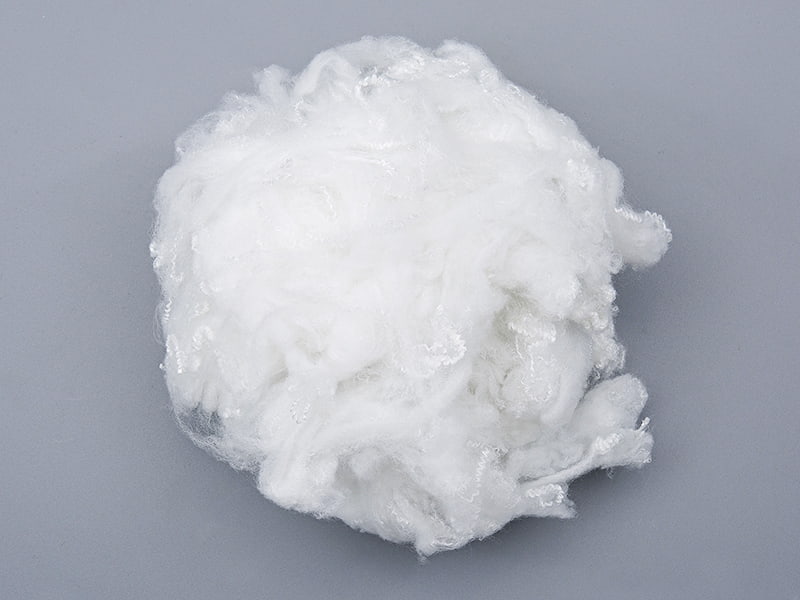
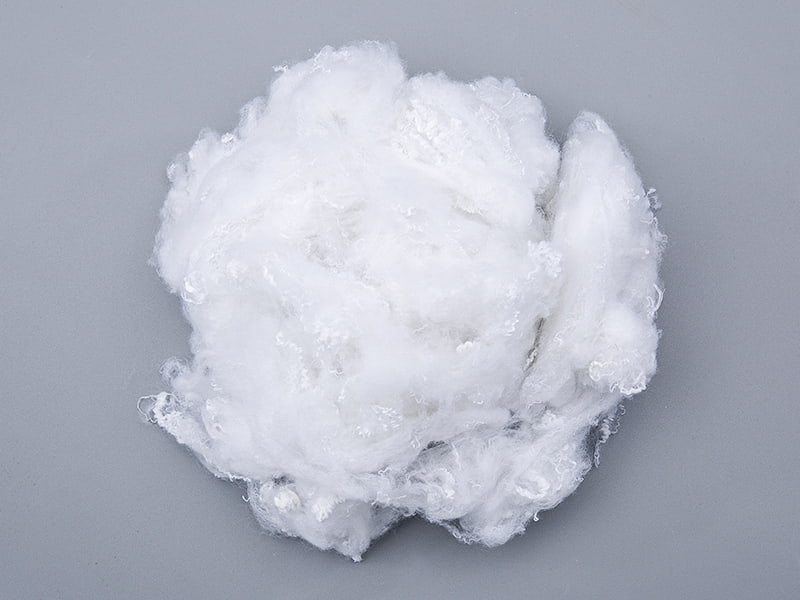
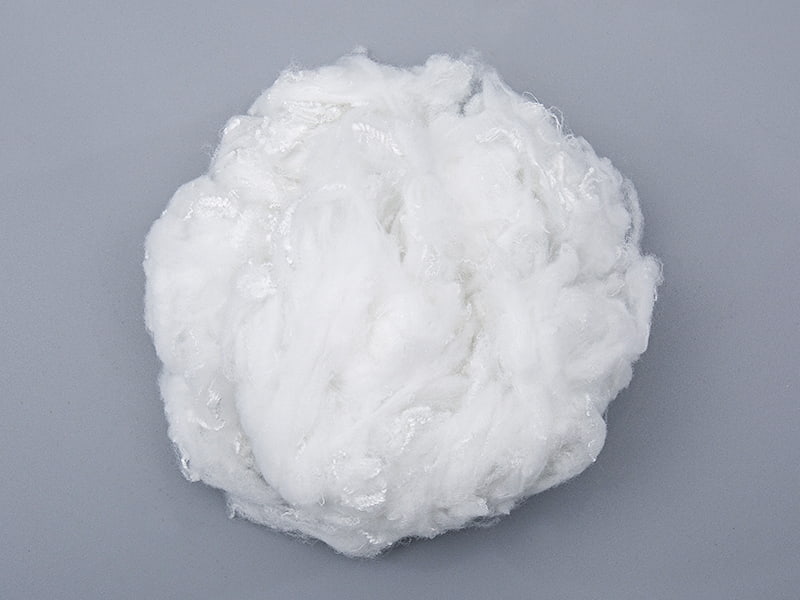
Ingenieurs en inkoopteams die onderzoek doen polyester stapelvezel proberen meestal een praktisch probleem op te lossen: hoe je een garen of non-woven web kunt krijgen dat betrouwbaar presteert tegen voorspelbare kosten. Stapelvezels worden in gedefinieerde lengtes gesneden, geopend, gemengd en gesponnen of tot een web gevormd, waardoor producenten controle hebben over de mengverhoudingen, de harigheid van het garen, de dikte en het handvat. Continue filamentgarens bieden gladheid, maar stapelvezels bieden flexibiliteit, en die flexibiliteit verklaart waarom het een ruggengraatmateriaal is geworden voor zowel gebreide, geweven als non-woven lijnen.
Polyester wordt gewaardeerd omdat het maatvastheid, goed herstel, snelle droging en een breed verwerkingsvenster combineert. Het kan worden gemengd met katoen, viscose, wol of andere synthetische stoffen en werkt goed op moderne ring-, rotor- en luchtstraalsystemen. Het resultaat is een materiaal dat in alles terugkomt, van alledaagse kleding tot vullingen, hygiënedoekjes en industriële doekjes.
De productie begint met een polymeersmelt die door een spindop wordt geëxtrudeerd, gekoeld en getrokken. Door te trekken worden de polymeerketens langs de vezelas uitgelijnd, waardoor de sterkte toeneemt en de rek wordt verminderd. Warmtefixatie vergrendelt vervolgens de afmetingen op hun plaats, zodat de vezel tijdens latere verwerking niet onvoorspelbaar krimpt. De krimp wordt mechanisch ingevoerd en de doorlopende kabel wordt uiteindelijk op de gewenste lengte afgesneden.
Elke stap laat een vingerafdruk achter op de afgewerkte vezel. De trekverhouding beïnvloedt de taaiheid, de warmtezetting regelt de maatstabiliteit, en de krimpfrequentie heeft een grote invloed op hoe de vezel zich gedraagt bij het kaarden en hoe het resulterende garen aanvoelt.
Fijnheid wordt gewoonlijk uitgedrukt als denier, de lineaire dichtheid van een enkel filament. Fijnere deniers produceren zachtere en soepeler vallende stoffen, terwijl grovere deniers stijvere structuren met meer volume geven. Snijlengte en krimp moeten dan worden afgestemd op het spinsysteem, omdat een vezel die geschikt is voor een kamgarenlijn problemen kan veroorzaken bij een ringframe met korte nietjes.
| Snijlengtebereik | Typisch spinsysteem | Typisch eindgebruik |
|---|---|---|
| 32 tot 51 mm | Ringspinnen met korte nietjes | Gebreide en geweven stoffen |
| 51 tot 64 mm | Ring- of rotorrotatie | Katoen-polyester gemengde garens |
| 64 tot 76 mm | Wolachtige of kamgarensystemen | Geschikte en kamgarenmengsels |
| Boven 76 mm | Speciale en zware garenlijnen | Tapijtgarens en zware structuren |
Deze bereiken zijn algemene richtlijnen en geen vaste regels. De daadwerkelijke selectie moet worden bevestigd door proefdraaien op de specifieke machine, omdat de rolinstellingen, kaartbekleding en vochtigheid allemaal het optimale venster verschuiven.
Ronde vezels hebben lange tijd als basis gediend, maar gevormde dwarsdoorsneden veranderen de manier waarop een vezel met vloeistof en lucht interageert. Groeven, lobben of holle kanalen vergroten het oppervlak per gewichtseenheid en creëren capillaire paden langs de lengte van elk filament. Wanneer deze vezels tot garen en stof worden samengevoegd, worden de kanalen daartussen routes om vocht van de huid weg te voeren.
Het vochtvoordeel komt van drie effecten die samenwerken:
Prestaties zijn sterk afhankelijk van de constructie. Een strak gedraaid, dicht garen kan de kanalen sluiten, dus het voordeel is het meest zichtbaar bij single jersey-breisels en lichtgewicht effen of twill-weefsels. Zware stoffen met hoge dekkingsfactoren laten mogelijk een kleiner verschil zien, en afwerkingschemicaliën kunnen de vochtafvoer versterken of onderdrukken. Daarom zijn laboratoriumtesten op vochtafvoerende producten informatiever dan alleen vezelgegevens.
Typische fijnheidsbereiken voor verschillende soorten stapelvezels
Gemeenschappelijk snijlengtebereik voor spinnen
Sterkte behouden na blootstelling aan vocht
| Eigendom | Wat het beïnvloedt | Wat te controleren |
|---|---|---|
| Fijnheid (denier) | Zachtheid, drapering en gewicht van de stof | Specificatieblad en kruiscontrole door monstermeting |
| Snijlengte | Spinbaarheid en gelijkmatigheid van het garen | Lengte distributierapport |
| Krimpniveau | Bulk-, cohesie- en kaartgedrag | Krimpfrequentie per lengte-eenheid |
| Vasthoudendheid | Garenbreuk en duurzaamheid | Laboratoriumtests op elke binnenkomende partij |
| Aanverfbaarheid | Kleuruniformiteit en kleurbereik | Kleurproef volgens het beoogde proces |
| Vochttransport | Comfort en droogsnelheid | Wickingtest op afgewerkte stof |
Een veelgemaakte fout is om vezels alleen te vergelijken op basis van de prijs per kilogram. Twee partijen met identieke nominale denier kunnen zich heel verschillend gedragen als hun lengteverdeling of krimpconsistentie varieert. Het vragen naar distributiegegevens en de variatiebereiken tussen partijen onthult doorgaans meer over het verwerkingsrisico dan een enkele gemiddelde waarde.
Vezelkwaliteit vertaalt zich alleen in productkwaliteit als het proces deze behoudt. De onderstaande stroom toont een vereenvoudigde volgorde van polymeer tot gesneden stapel, waarbij elke fase variatie kan introduceren of verwijderen.
Het openen en mengen van de baal moet gericht zijn op een uniforme menging voordat de vezels de kaart bereiken. Vezels die zeer fijn of sterk gekrompen zijn, hebben de neiging om statische elektriciteit en statische lading te creëren als de luchtvochtigheid in de kamer te laag wordt. Veel fabrieken houden de relatieve luchtvochtigheid binnen een gematigd bereik en monitoren deze voortdurend, omdat het elektrostatisch gedrag binnen één ploegendienst merkbaar kan veranderen.
Tekenframes zijn plaatsen waar gelijkmatigheid wordt bereikt of verloren gaat. Onregelmatigheden in de strookjes verschijnen in dit stadium vaak later als variatie in het garenaantal en dunne plekken. Het handhaven van consistente rolinstellingen en het met vaste tussenpozen controleren van het gewicht van de strookjes is veel effectiever dan het corrigeren van problemen tijdens de wikkelfase.
Gerecycled polyester is voor veel spinners en converters van een nicheoptie uitgegroeid tot een mainstream-overweging. Kopers vragen nu niet alleen naar de prestaties, maar ook naar de herkomst van de grondstoffen, de traceerbaarheid en de milieuclaims achter een product. De handigste manier om te evalueren gerecyclede polyestervezel is om de echte afwegingen te scheiden van de marketingtaal.
Voor fabrieken die een nieuwe bron evalueren, is een proefmengsel met tien tot twintig procent gerecycled materiaal een gebruikelijk uitgangspunt. Hiermee kan het team het verwerkingsgedrag en de kleurconsistentie observeren zonder de volledige lijn vast te leggen, en het genereert de gegevens die nodig zijn voor een goede beslissing.
Bij elk eindgebruik wordt een ander gewicht aan de vezeleigenschappen toegekend, zodat hetzelfde materiaal op heel verschillende manieren kan worden gespecificeerd. De onderstaande tabel vat samen hoe prioriteiten verschuiven van de ene toepassing naar de andere.
| Toepassing | Prioriteitskenmerk | Typische vezelaanpak |
|---|---|---|
| Gebreide sportkleding | Vochttransport and softness | Fijne denier met gevormde doorsnede |
| Geweven overhemd | Dimensionale stabiliteit en soepele handgreep | Medium denier met lage krimp |
| Sokken en kousen | Slijtvastheid en herstel | Combineert met elastisch garen |
| Niet-geweven doekjes | Loft- en bindingsreactie | Consistente lengte met gecontroleerde krimp |
| Vulling en isolatie | Bulkherstel na compressie | Geplooide of holle structuren |
De praktische implicatie is dat de specificatie moet uitgaan van het eindproduct en de slijtageomstandigheden ervan, en niet van een catalogusbeschrijving. Een vezel die goed presteert in een lichtgewicht breisel kan onnodig of zelfs contraproductief zijn in een zwaar geweven materiaal waar dekking en stijfheid belangrijker zijn.
Een gestructureerde aanpak verkleint het risico op dure herhalingen. De volgende reeks is nuttig gebleken voor technische teams die van concept naar betrouwbare productiespecificatie moeten gaan.
De meeste van deze problemen hebben een gemeenschappelijke oorzaak: variatie die niet is gemeten. Door eenvoudige inkomende controles uit te voeren en procesgegevens vast te leggen, worden periodieke defecten omgezet in beheersbare parameters.
De snijlengte bepaalt hoe vezels elkaar overlappen en in het garen binden. Langere vezels produceren over het algemeen sterkere, gladdere garens, maar er zijn machines voor nodig die ze aankunnen. Kortere vezels geven meer cohesie in bepaalde systemen, maar kunnen de beharing vergroten als de twist onvoldoende is.
De prestaties kunnen vergelijkbaar zijn als het recyclingproces en de sortering goed worden gecontroleerd, maar verschillen in vasthoudendheid, kleur en consistentie zijn mogelijk. Gelijkwaardigheidstesten voor elke nieuwe bron zijn de meest betrouwbare manier om de geschiktheid te bevestigen.
Een volledig specificatieblad moet denier, snijlengte en de distributie ervan, krimpfrequentie, taaiheid en rek, informatie over de verfbaarheid en alle relevante certificeringen of traceerbaarheidsgegevens bevatten. Gegevens op lotniveau zijn waardevoller dan één enkele nominale waarde.
Niet automatisch. Het voordeel hangt af van de constructie van de stof, de pasvorm van het kledingstuk en het activiteitenniveau van de drager. Bij dichte of zware stoffen kan het verschil klein zijn, dus de vochtafvoer moet worden geverifieerd op het eindproduct in plaats van te worden aangenomen op basis van vezelgegevens.
Balen moeten in een schone, droge omgeving met stabiele temperatuur en vochtigheid worden bewaard. Langdurige blootstelling aan vocht of direct zonlicht kan de verwerking en kleur beïnvloeden, dus first-in, first-out rotatie is een verstandige praktijk voor elke voorraad die voor langere tijd wordt bewaard.
Emon Technology is bereid om oprecht de handen ineen te voegen, samen te werken voor win-win resultaten en samen schittering te creëren!
Tel: +86-512-63679088
Email: [email protected]
[email protected]
[email protected]
[email protected]
[email protected]
Add:Ten zuiden van 318 National Highway, Miaotou Village, Meiyan, Wujiang, Jiangsu
Copyright © Suzhou Emon New Material Technology Co., Ltd. All rights reserved.